


Hej där! Jag är expert från en stolformsleverantör och jag vet hur knepigt det kan vara att justera stolformsparametrar för olika stolstorlekar. I den här bloggen kommer jag att dela med mig av några praktiska tips baserat på min erfarenhet i branschen.
Förstå grunderna för stolmögelparametrar
Innan vi dyker in i justeringsprocessen, låt oss snabbt gå igenom nyckelparametrarna för en stolsform. Dessa inkluderar kavitetsstorlek, kärnstorlek, väggtjocklek, dragvinkel och portens placering. Var och en av dessa parametrar spelar en avgörande roll för att bestämma stolens slutliga storlek och kvalitet.
Kavitetens storlek är i huvudsak utrymmet inuti formen där plastmaterialet injiceras för att bilda stolens yttre form. Kärnstorleken, å andra sidan, avgör stolens inre form och den totala tjockleken. Väggtjocklek är viktig för både styrkan och vikten på stolen. En dragvinkel är nödvändig för att säkerställa att stolen lätt kan kastas ut ur formen efter att plasten har svalnat och stelnat. Portplatsen är där plastmaterialet kommer in i formhålan, och det kan påverka materialets flöde och utseendet på slutprodukten.
Justera parametrar för olika stolstorlekar
Små stolar (t.ex.Barnstolsform)
När det kommer till små stolar som barnstolar är precision nyckeln. Kaviteten och kärnstorlekarna måste minskas proportionellt för att skapa en mindre stol. Du kan dock inte bara krympa ner allt. Väggtjockleken bör fortfarande hållas på en lämplig nivå för att säkerställa att stolen är tillräckligt robust för den avsedda användningen.
För små stolar kan en lite större dragvinkel behövas. Detta beror på att ju mindre stolen är, desto svårare kan det vara att mata ut den ur formen utan att orsaka någon skada. Du kan också överväga att använda en mindre grindstorlek för att kontrollera flödet av plastmaterialet mer exakt. Detta hjälper till att förhindra överfyllning eller ojämn fördelning av plasten i det lilla hålrummet.
Mellanstora stolar
Mellanstora stolar är den vanligaste typen, och de kräver vanligtvis en balanserad inställning till parameterjustering. Kaviteten och kärnans storlek bör justeras enligt de specifika designkraven. Väggtjockleken kan optimeras utifrån det material som används och den förväntade belastningen på stolen.
En vanlig dragvinkel på cirka 1 - 3 grader räcker vanligtvis för medelstora stolar. När det gäller portens placering bör den placeras på ett sätt som möjliggör jämn fyllning av formhåligheten. Du kan behöva experimentera lite med olika portplatser för att hitta den som fungerar bäst för just din stoldesign.
Stora stolar (t.ex.Metall benstolsformochAir Assistant Stolform)
Stora stolar behöver ofta en annan uppsättning parameterjusteringar. Kaviteten och kärnstorlekarna behöver ökas avsevärt, men man måste också vara försiktig med väggtjockleken. En tjockare vägg kan krävas för att ge den nödvändiga hållfastheten, men det kan också öka stolens vikt och kyltiden för plasten.
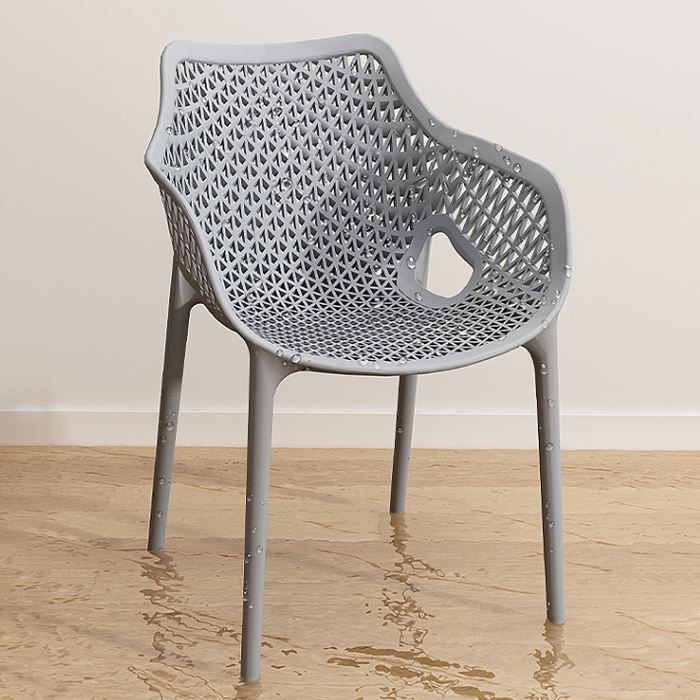

För stora stolar behövs oftast en större grindstorlek för att plastmaterialet ska kunna rinna snabbt och jämnt genom det stora hålrummet. Du kan också behöva justera formens kylsystem för att säkerställa att plasten svalnar jämnt. Om plasten svalnar för långsamt på vissa ställen kan det leda till skevhet eller andra defekter i stolen.
Materialets inverkan på parameterjustering
Vilken typ av material som används för att tillverka stolen har också stor inverkan på hur du justerar formparametrarna. Olika plaster har olika smältpunkter, flytegenskaper och krympningshastigheter.
Till exempel är polypropen ett populärt material för stolar eftersom det är lätt, starkt och har god kemisk beständighet. Den har en relativt låg smältpunkt och bra flödesegenskaper, vilket gör att du kanske inte behöver göra lika många justeringar av portstorleken eller insprutningstrycket jämfört med andra material.
Å andra sidan har material som polykarbonat en högre smältpunkt och kräver mer exakt temperaturkontroll under formningsprocessen. Du kan också behöva justera väggtjockleken och dragvinkeln för att ta hänsyn till dess olika krympningshastighet.
Teknikens roll i parameterjustering
I dagens värld har tekniken gjort det mycket lättare att justera stolens formparametrar. Programvara för datorstödd design (CAD) och datorstödd tillverkning (CAM) kan användas för att simulera gjutningsprocessen och förutsäga hur plastmaterialet kommer att flöda genom formen. Detta gör att du kan göra mer exakta justeringar av parametrarna innan du faktiskt tillverkar formen.
Vissa avancerade formmaskiner kommer också med inbyggda sensorer och styrsystem som automatiskt kan justera insprutningstrycket, temperaturen och andra parametrar baserat på feedbacken från sensorerna. Detta bidrar till att säkerställa en mer konsekvent och högkvalitativ produktionsprocess.
Kvalitetskontroll och testning
När du har justerat stolformens parametrar är det viktigt att utföra kvalitetskontroll och testning. Du kan börja med att göra några provstolar och kontrollera dem för eventuella defekter som skevhet, sjunkmärken eller ojämn väggtjocklek.
Om du hittar några problem kan du gå tillbaka och göra ytterligare justeringar av formparametrarna. Du kan också använda oförstörande testmetoder som ultraljudstestning för att kontrollera stolarnas inre struktur och säkerställa att det inte finns några dolda defekter.
Slutsats
Att justera parametrarna för en stolform för olika stolstorlekar är en komplex process som kräver en god förståelse för formningsprocessen, materialen som används och stolarnas specifika designkrav. Genom att följa de tips och överväganden som beskrivs i den här bloggen kan du optimera mögelparametrarna och producera högkvalitativa stolar i olika storlekar.
Om du är på marknaden för stolsformar eller behöver mer råd om att justera mögelparametrar, tveka inte att höra av dig. Vi är här för att hjälpa dig hitta de bästa lösningarna för dina behov av stolstillverkning.
Referenser
- "Handbok för formsprutning av plast" av Rosato och Rosato
- "Mould Design for Plastics" av Stephen A. Malloy