


Att uppskatta produktionskapaciteten för en kannform är en avgörande uppgift för både tillverkare och leverantörer. Som leverantör av gjutformar kan en förståelse för hur man exakt uppskattar denna kapacitet hjälpa till att planera produktionsscheman, möta kundernas krav och optimera affärsverksamheten. I det här blogginlägget kommer jag att dela med mig av några nyckelfaktorer och metoder som kan användas för att uppskatta produktionskapaciteten för en kannform.
Faktorer som påverkar tillverkningskapaciteten för kanna mögel
1. Formdesign och komplexitet
Utformningen av kannformen spelar en viktig roll för att bestämma dess produktionskapacitet. En enkel form med färre funktioner och en enkel design kommer i allmänhet att ha en högre produktionskapacitet jämfört med en komplex form med intrikata detaljer, underskärningar eller flera hålrum. Komplexa formar kan kräva mer tid för injektion, kylning och utmatning, vilket kan sakta ner den totala produktionsprocessen.
2. Specifikationer för formsprutningsmaskin
Specifikationerna för formsprutningsmaskinen som används med kannformen är också kritiska. Maskinens spännkraft, insprutningsvolym och insprutningshastighet kan påverka produktionskapaciteten. En maskin med högre spännkraft kan hantera större formar och producera större kannor, medan en högre insprutningsvolym och hastighet kan minska cykeltiden och öka antalet tillverkade delar per timme.
3. Materialegenskaper
Den typ av plastmaterial som används för att tillverka kannorna kan påverka produktionskapaciteten. Olika material har olika smältpunkter, flödeshastigheter och kylningstider. Till exempel kan material med hög smältpunkt kräva mer energi och tid för att smälta och sprutas in i formen, medan material med låg kylningshastighet kan behöva längre kyltider innan utstötning.
4. Kylsystems effektivitet
Ett effektivt kylsystem är viktigt för att minska cykeltiden för formsprutningsprocessen. Kylsystemet i kannformen hjälper till att stelna den smälta plasten snabbt, vilket möjliggör snabbare utmatning av den färdiga delen. Ett väldesignat kylsystem med ordentliga vattenkanaler och enhetlig kylning kan avsevärt förbättra produktionskapaciteten genom att minska kyltiden.
5. Operatörs skicklighet och erfarenhet
Maskinförarens skicklighet och erfarenhet kan också påverka produktionskapaciteten. En skicklig operatör kan optimera maskininställningarna, felsöka problem snabbt och säkerställa smidig drift av formsprutningsprocessen. De kan också göra justeringar av processparametrarna baserat på de specifika kraven för kannformen och det plastmaterial som används.
Metoder för att uppskatta tillverkningskapaciteten för kanna mögel
1. Cykeltidsberäkning
Cykeltiden är den totala tid som krävs för att slutföra en produktionscykel, inklusive insprutning, kylning, utmatning och alla andra hjälpoperationer. För att uppskatta produktionskapaciteten måste du först bestämma kannformens cykeltid. Detta kan göras genom att utföra provkörningar på formsprutningsmaskinen med den faktiska formen och plastmaterialet.
Formeln för att beräkna produktionskapaciteten baserat på cykeltid är:
Produktionskapacitet (delar per timme) = 3600 / cykeltid (sekunder)
Till exempel, om cykeltiden för en kannaform är 30 sekunder, skulle produktionskapaciteten vara:
Produktionskapacitet = 3600 / 30 = 120 delar per timme
2. Antal hålrum
Antalet hålrum i kannformen påverkar också produktionskapaciteten. En form med flera kaviteter kan producera flera kannor i en enda cykel, vilket ökar den totala produktionen. För att uppskatta produktionskapaciteten för en form med flera kaviteter multiplicerar du helt enkelt antalet kaviteter med produktionskapaciteten per kavitet.
Till exempel, om en kanna form har 4 hålrum och produktionskapaciteten per hålighet är 120 delar per timme, skulle den totala produktionskapaciteten för formen vara:
Total produktionskapacitet = 4 x 120 = 480 delar per timme
3. Maskinutnyttjandegrad
I verklig produktion kanske formsprutningsmaskinen inte fungerar med 100 % kapacitet på grund av faktorer som maskinunderhåll, verktygsbyten och produktionsavbrott. För att ta hänsyn till detta måste du överväga maskinens utnyttjandegrad. Maskinutnyttjandegraden är den procentandel av tiden som maskinen faktiskt producerar delar.
Formeln för att beräkna den faktiska produktionskapaciteten med hänsyn till maskinutnyttjandegraden är:
Faktisk produktionskapacitet = produktionskapacitet x maskinutnyttjandegrad
Till exempel, om produktionskapaciteten för en kannaform är 480 delar per timme och maskinens utnyttjandegrad är 80 %, skulle den faktiska produktionskapaciteten vara:
Faktisk produktionskapacitet = 480 x 0,8 = 384 delar per timme
Fallstudie: Uppskattning av produktionskapaciteten hos en kannaform
Låt oss överväga ett fall där vi har en kannaform med följande egenskaper:
- Formdesign: En enkel design utan komplexa funktioner eller underskärningar.
- Formsprutningsmaskin: En maskin med en klämkraft på 200 ton, en insprutningsvolym på 500 cm³ och en insprutningshastighet på 100 cm³/s.
- Plastmaterial: Polypropen (PP), som har en relativt snabb kylningshastighet.
- Kylsystem: Ett effektivt kylsystem med väldesignade vattenkanaler.
- Antal hålrum: 6 hålrum
Först genomför vi testkörningar på formsprutningsmaskinen för att bestämma cykeltiden. Efter flera testkörningar finner vi att den genomsnittliga cykeltiden är 25 sekunder.
Med hjälp av cykeltidsberäkningsmetoden är produktionskapaciteten per kavitet:
Produktionskapacitet per kavitet = 3600 / 25 = 144 delar per timme
Eftersom formen har 6 hålrum är den totala produktionskapaciteten för formen utan hänsyn till maskinens utnyttjandegrad:
Total produktionskapacitet = 6 x 144 = 864 delar per timme
Om man antar en maskinutnyttjandegrad på 85 % är den faktiska produktionskapaciteten:
Faktisk produktionskapacitet = 864 x 0,85 = 734,4 delar per timme
Övriga överväganden
1. Kvalitetskontroll
När man uppskattar produktionskapaciteten är det viktigt att beakta kvalitetskontrollkraven. Att säkerställa högkvalitativa produkter kan kräva ytterligare tid för inspektion och testning, vilket kan minska den effektiva produktionskapaciteten. Att upprätthålla god kvalitet är dock avgörande för kundnöjdhet och långsiktig framgång för verksamheten.
2. Marknadens efterfrågan
Den beräknade produktionskapaciteten bör också anpassas till marknadens efterfrågan på kannor. Att producera mer än vad marknaden kan absorbera kan leda till överskottslager, medan att producera mindre kan resultera i missade försäljningsmöjligheter. Därför är det viktigt att göra marknadsundersökningar och analysera efterfrågetrenderna innan man fattar produktionsbeslut.
3. Kontinuerlig förbättring
Produktionskapaciteten för en kanna form kan förbättras över tid genom kontinuerliga förbättringsarbete. Detta kan inkludera optimering av formdesignen, uppgradering av formsprutningsmaskinen, förbättring av kylsystemet och förbättring av operatörens färdigheter. Att regelbundet granska och analysera produktionsdata kan hjälpa till att identifiera förbättringsområden och genomföra lämpliga åtgärder.
Slutsats
Att uppskatta produktionskapaciteten för en kannaform är en komplex process som innebär att man beaktar flera faktorer såsom formdesign, formsprutningsmaskinspecifikationer, materialegenskaper, kylsystemseffektivitet och operatörens skicklighet. Genom att använda metoderna som beskrivs i det här blogginlägget, såsom cykeltidsberäkning, antal kaviteter och maskinutnyttjandegrad, kan du göra en mer exakt uppskattning av produktionskapaciteten.
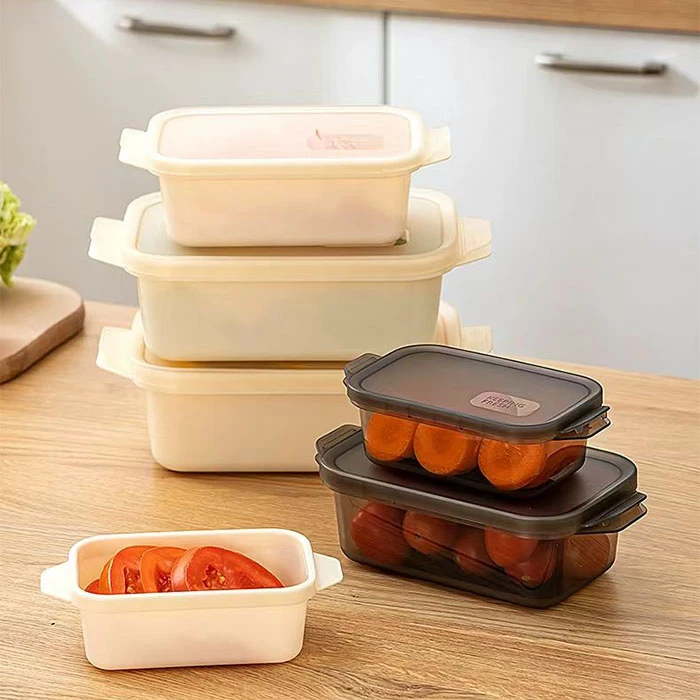
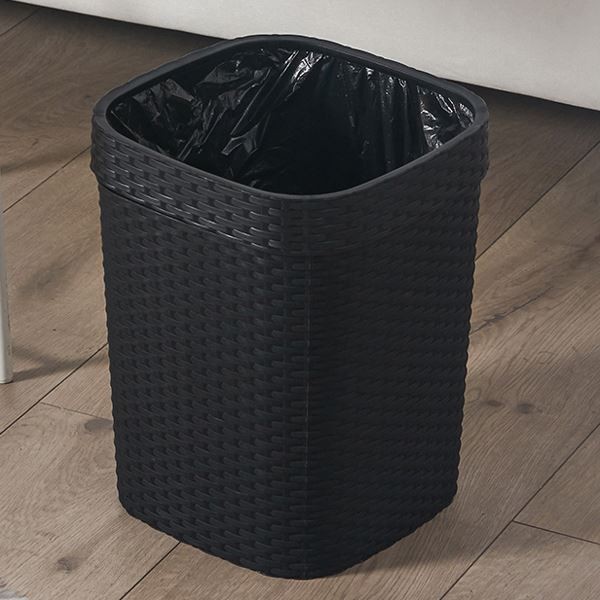
Som leverantör av kannformar förstår vi vikten av att ge våra kunder tillförlitliga uppskattningar av produktionskapaciteten. Vi erbjuder ett brett utbud av högkvalitativa kannformar, samtPlast papperskorgsform,Plast matlåda mögel, ochFruktskålform. Om du är intresserad av att köpa våra formar eller behöver mer information om uppskattning av produktionskapacitet, är du välkommen att kontakta oss för upphandling och förhandling.
Referenser
- Beckmann, PS, & Bramer, EA (1997). Handbok för formsprutning. Hanser förlag.
- Rosato, DV, & Rosato, DV (2000). Formsprutningsteknik. Kluwer Academic Publishers.
- Throne, JL (1996). Termoplastformsprutning: material, bearbetning och teknik. Marcel Dekker.